


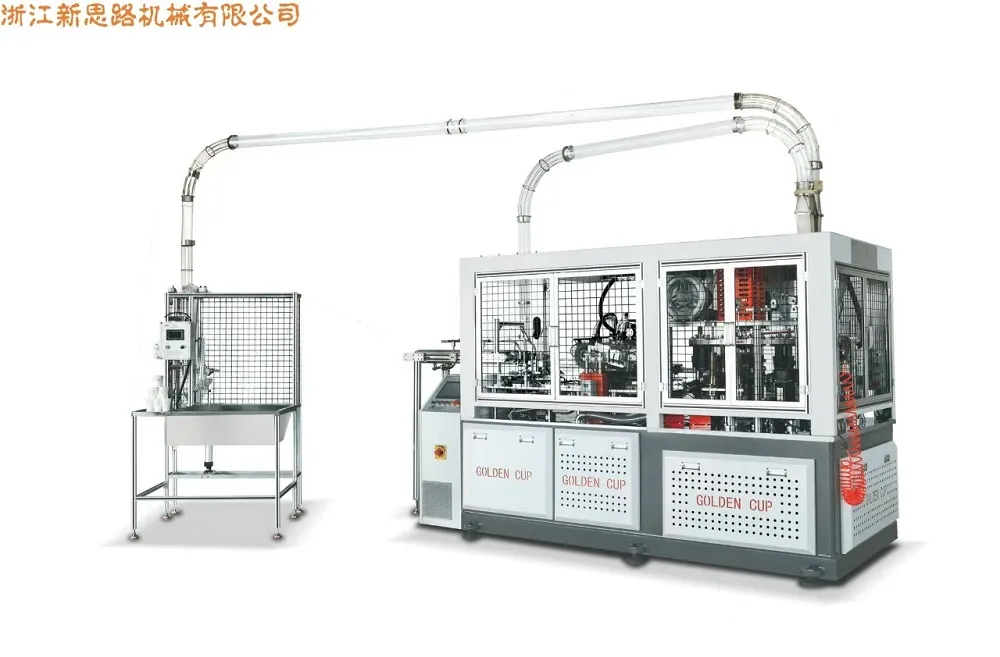
Posun k potravinářskému balení na bázi vlákniny vytvořil bezprecedentní tlak na výrobce, aby dodávali misky, které jsou konstrukčně spolehlivé, vizuálně konzistentní a kompatibilní s moderními bariérovými povlaky. TheStroj na výrobu salátových mís XSL-2000S/XSL-2000F/stroj na čtvercové papírové mísyřeší tuto konvergenci požadavků prostřednictvím dvoumodelové formovací platformy, která odděluje výrobu kulatých mís od výroby čtvercových mís a zároveň sdílí základní přenos, ovládání a hygienické inženýrství. Tento článek zkoumá technickou architekturu stroje, kompatibilitu materiálů, logiku údržby a integrační cesty a nabízí výrobním inženýrům a balicím stratégům strukturované reference pro vyhodnocení, zda je platforma v souladu s velkoobjemovými provozy stravovacích služeb zaměřenými na udržitelnost.
- Proč poptávka po miskách na bázi vláken mění výrobní priority
- Logika duálního modelu: Tvarování kulaté vs. čtvercové mísy
- Technická architektura a řízení pohybu
- Hygienické inženýrství a dostupnost údržby
- Materiálová kompatibilita a bariérový výkon
- Integrace s pouzdrem a inspekčními systémy
- Hranice výkonu a provozní reality
- Často kladené otázky
1. Proč poptávka po miskách na bázi vláken mění výrobní priority
Provozovatelé stravovacích služeb procházejí strukturální změnou ve způsobu balení hotových jídel. Regulační tlak na jednorázové plasty v kombinaci s preferencemi spotřebitelů pro kompostovatelné a recyklovatelné materiály urychlily výměnu lisovaných plastových misek za alternativy z lepenky v salátových barech, cloudových kuchyních a řetězcích rychlého servisu. Formáty papírových misek nyní představují rostoucí podíl obalů potravin s sebou a předpokládá se, že celosvětový trh s papírovými miskami se bude do začátku 30. let 20. století rozšiřovat složeným ročním tempem zhruba 6,5 %[reference:0]. Tato expanze není jednoduše objemným příběhem; je to příběh o specifikaci, protože vláknité misky musí fungovat za podmínek, s nimiž se dříve plast bez reklamace zacházel.
Salátové mísy představují specifickou sadu technických omezení. Vyžadují dostatečnou tuhost, aby odolávaly deformaci, když jsou naplněny hustými, vlhkými přísadami. Potřebují bariérové vrstvy, které zabraňují migraci vlhkosti a olejovým skvrnám, aniž by byla ohrožena recyklovatelnost. Pro logistiku se musí efektivně zasouvat a během oddělování na vysokorychlostních tratích se musí čistě oddělovat. A stále více obsahují značkovou grafiku, která vyžaduje přesné tvarování švů a opakovatelnost rozměrů. Pro produkční týmy,Stroj na výrobu salátových mís XSL-2000S/XSL-2000F/stroj na čtvercové papírové mísyplatforma vstupuje do této krajiny nikoli jako generický tvarovač šálků, ale jako systém zaměřený na mísu s výraznými kruhovými a čtvercovými konfiguracemi.
2. Logika duálního modelu: Tvarování kulaté vs. čtvercové mísy
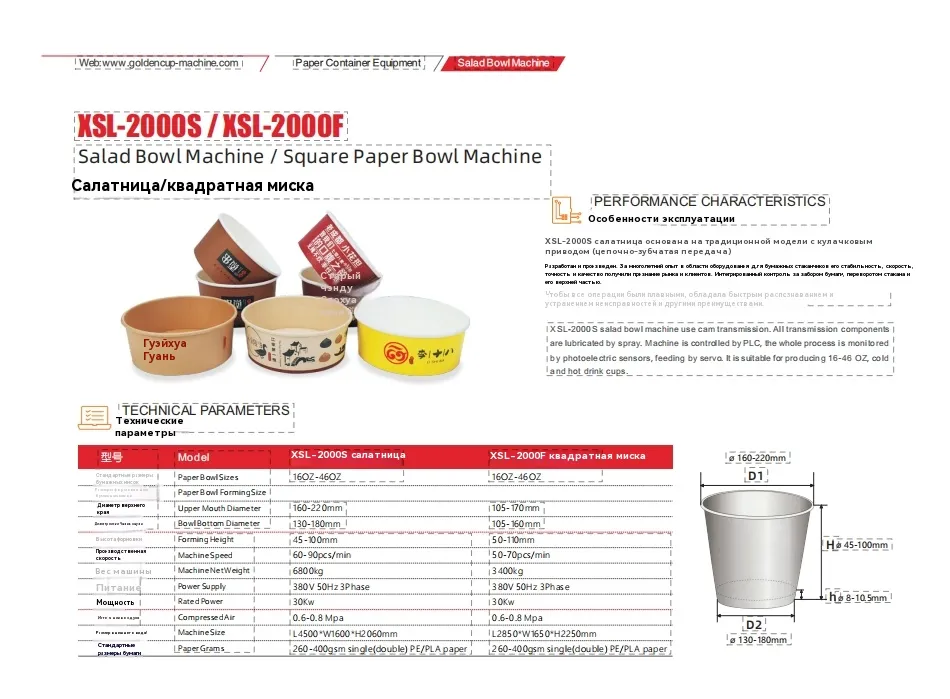
Platforma je organizována kolem dvou modelových variant, které sdílejí společný základ řízení a převodovky, ale liší se v geometrii tváření. XSL-2000S je konfigurován pro kulaté salátové mísy, pojme tvarovací rozsah velikosti 160–220 mm v průměru horního hrdla a 130–180 mm v průměru dna, s tvarovací výškou 45–100 mm. XSL-2000F je konfigurace čtvercové mísy s rozsahem průměru horního ústí 105–170 mm, rozsahem průměru dna 105–130 mm a výškou tvarování 50–110 mm. Obě varianty se týkají pásma kapacity 16–46 oz, které dominuje balení salátů, obilných mís a obalů na přípravu jídla.
Tento dvoumodelový přístup je důležitý, protože čtvercové misky a kulaté misky nejsou zaměnitelné v následných operacích. Čtvercové formáty maximalizují objemovou efektivitu během přepravy a prezentace na policích, zatímco kulaté formáty jsou v souladu s konvenčním inventářem víček a kruhovým oddělovacím nástrojem. Výrobní platforma, která slouží více zákazníkům nebo programům nabídek, těží z jedné rodiny strojů, kterou lze konfigurovat na kteroukoli geometrii, aniž by bylo nutné přestavovat celou provozní logiku na neznámé platformě.
Vlastnosti sdílené platformy
- Strukturální oddělení ve stylu stolního počítačeizoluje formovací formu od převodové jednotky a udržuje zónu produktu odlišnou od mazaných mechanických součástí [odkaz: 1].
- Uzavřený přenosový systémsedí pod rámem stolu, s automatickým mazáním a bubnovým indexovacím mechanismem pro hladký indexovací pohyb [odkaz: 2].
- Řízení na bázi PLCs fotoelektrickým sledováním a servoposuvem podporuje opakovatelné tvarovací cykly a omezuje manuální zásahy při úpravách velikosti [odkaz: 3].
3. Technická architektura a řízení pohybu
Architektura pohybu stroje je postavena na vačkově poháněné převodovce s podélným hřídelovým pohonem. Vačková převodovka je záměrnou volbou při tvarování misek, protože vytváří mechanicky synchronizovanou sekvenci podávání polotovaru, předběžného tvarování, konečného tvarování a vyhazování, aniž by se spoléhalo výhradně na elektronické časování pro každou osu. Výsledkem je mechanicky definovaný rytmus, a proto méně citlivý na drobné výkyvy odezvy serva během dlouhých výrobních sérií.
Servo podávání řídí zavádění prázdného papíru, zatímco fotoelektrické sledování sleduje registraci předtištěného papíru. Tato kombinace je zvláště důležitá pro misky, které nesou značkovou grafiku nebo bariérové povlaky aplikované v zákrytu. Když se vytištěný vzor posune, fotoelektrický systém detekuje odchylku a servoposuv koriguje polohu polotovaru před tvarováním. Řídicí systém sjednocuje tyto funkce do jediného rozhraní PLC, což umožňuje operátorům upravovat parametry tváření a monitorovat poruchové stavy z jednoho panelu namísto koordinace samostatných subsystémů.
Základní pohybové a ovládací prvky
- Přenos vačky:mechanicky synchronizovaný sled tváření s podélným hřídelovým pohonem.
- Indexování sudového typu:hladký a odolný přerušovaný pohyb stolu forem.
- Ovládání PLC:centralizovaná správa parametrů a diagnostika poruch.
- Servo krmení:přesné umístění přířezu, zejména pro registrovaný tisk.
- Fotoelektrické sledování:průběžné sledování registrace během výroby.
4. Hygienické inženýrství a přístupnost údržby
Při výrobě obalů určených pro styk s potravinami není hygiena konečnou úpravou aplikovanou na konci linky; je to vlastnost geometrie stroje. Struktura platformy ve stylu stolního počítače vytváří fyzické oddělení mezi oblastí tvářecí formy a přenosovým systémem. Papírový prach a úlomky vláken vznikající během tvarování zůstávají v zóně produktu, zatímco namazané vačky, hřídele a indexovací mechanismy zůstávají uzavřené níže. Toto oddělení snižuje riziko migrace maziva do proudu produktu a zjednodušuje čištění, protože operátoři neprocházejí odkrytými mechanickými spoji.
Automatické mazání součástí převodovky dále podporuje plánování údržby. Namísto manuálních intervalů mazání, které závisí na disciplíně obsluhy, dostává uzavřená převodovka mazivo prostřednictvím řízeného systému. U závodů pracujících na více směn to snižuje variabilitu zaváděnou manuálními plány údržby a udržuje převodovku v průběhu času ve stabilnějším provozním stavu.
Volby designu orientované na údržbu
- Přístupnost formy bez demontáže krytu převodovky.
- Uzavřená mazací místa snižují vystavení papírovému prachu a vláknitým úlomkům.
- Indexování hlavně snižuje rázové zatížení ve srovnání s některými alternativami přerušovaného pohonu.
- Diagnostika PLC zkracuje dobu odstraňování problémů tím, že identifikuje místa závad a stavy.
5. Materiálová kompatibilita a bariérová výkonnost
Stroj akceptuje papíry s jednoduchým PE, dvojitým PE a PLA natíraným papírem v rozsahu 260–400 GSM pro obě modelové varianty. Toto materiálové okno je významné, protože zahrnuje praktický rozsah použití mís. Lehčí vývary na spodním konci řady vyhovují suchému nebo minimálně vlhkému obsahu, zatímco těžší vývary a dvojité PE nebo PLA povlaky podporují saláty s dresingy, obilné misky s omáčkami a formáty pro přípravu chlazeného jídla, které vyvíjejí trvalý tlak vlhkosti na šev a spodní poloměr.
Papír potažený PLA je stále důležitější, protože značky hledají kompostovatelná bariérová řešení, která jsou v souladu s toky obnovy vláken. Parametry tváření stroje lze upravit tak, aby vyhovovaly mírně odlišným charakteristikám skluzu a tepelné odezvy PLA ve srovnání s polyethylenem. Výrobci, kteří vyhodnocují přechod z PE na PLA, by měli ověřit tvarovací teplotu, dobu prodlevy a tlak ve švech na konkrétním papírovém materiálu, který zamýšlejí použít, protože chemie povlaků se mezi dodavateli liší a PLC stroje umožňuje uložení receptur pro opakovatelné změny.
| Specifikace | XSL-2000S (kulatá salátová mísa) | XSL-2000F (čtvercová papírová mísa) |
|---|---|---|
| Velikosti papírových misek | 16 oz – 46 oz | 16 oz – 46 oz |
| Průměr horního ústí | 160 – 220 mm | 105 – 170 mm |
| Spodní průměr | 130 – 180 mm | 105 – 130 mm |
| Výška tváření | 45 – 100 mm | 50 – 110 mm |
| Rychlost stroje | 60 – 90 ks/min | 50 – 70 ks/min |
| Čistá hmotnost stroje | 680 kg | 3 400 kg |
| Napájení | 380 V 50 Hz 3-fáz | 380 V 50 Hz 3-fáz |
| Jmenovitý výkon | 30 kW | 30 kW |
| Stlačený vzduch | 0,6 – 0,8 Mpa | 0,6 – 0,8 Mpa |
| Velikost stroje | D4500 × Š1600 × V2060 mm | D2850 × Š1650 × V2250 mm |
| Papírové gramy | 260 – 400 GSM (jednoduchý/dvojitý PE/PLA) | 260 – 400 GSM (jednoduchý/dvojitý PE/PLA) |
6. Integrace s pouzdrem a kontrolními systémy
Stroj na tvarování misek zřídka funguje jako izolovaný ostrov ve vyspělém výrobním zařízení. Platforma podporuje připojení k pouzdrovému aplikátoru XSL-1500TW, což umožňuje výrobu misek s dvojitou nebo vlnitou stěnou[reference:4]. Konstrukce s dvojitou stěnou zlepšuje izolaci a strukturální tuhost, zatímco geometrie zvlněné stěny dodává jak tepelný výkon, tak výrazný hmatový povrch, který značky používají pro prémiové umístění. Možnost přidat rukávový aplikátor po proudu znamená, že stejná formovací platforma může sloužit jak jednostěnným, tak dvoustěnným produktovým řadám, aniž by došlo k duplikaci základního formovacího prostředku.
Volitelná vizuální kontrola může být také integrována pro automatickou detekci kvality [odkaz: 5]. Vizuální kontrola je zvláště cenná pro misky s tištěnou grafikou nebo kritickými rozměrovými tolerancemi, protože může indikovat nesouosost švů, přeskakování povlaku nebo rozměrový posun předtím, než hotové misky dosáhnou balení. Pro provozy zásobující potravinářské řetězce s přísnými specifikacemi balení poskytuje tato kontrolní vrstva dokumentovaný záznam o kvalitě spíše než se spoléhat pouze na pravidelné ruční odběry vzorků.
Následné cesty kompatibility
- Rukávový aplikátor XSL-1500TW:přechody jednostěnného tvarování na dvoustěnnou nebo vlnitou výrobu.
- Modul vizuální kontroly:automatická detekce rozměrových a tiskových odchylek.
- Rozhraní pro oddělování a počítání:kompatibilní se standardním následným manipulačním zařízením.
- Uložení receptu PLC:podporuje rychlý přechod mezi velikostmi misek a materiálovými specifikacemi.
7. Hranice výkonu a provozní reality
Publikované údaje o rychlosti pro XSL-2000S udávají rozsah rychlosti stroje 60–90 kusů za minutu, přičemž marketingový materiál uvádí až 120 kontejnerů za minutu za určitých podmínek[reference:6][reference:7]. Rozdíl je důležitý pro plánování výroby. Vyšší hodnota může odrážet optimalizovaný materiál, ideální podmínky tváření nebo specifickou konfiguraci, zatímco rozsah 60–90 ks/min představuje praktické provozní pásmo. Inženýři hodnotící platformu by měli považovat nižší až střední rozsah za realistický plánovací základ a ověřit skutečnou propustnost s jejich specifickým papírem, geometrií misek a typem povlaku.
Čtvercová konfigurace XSL-2000F nese samostatný rozsah rychlostí 50–70 ks/min. Čtvercové tvarování přináší další geometrická omezení ve srovnání s kruhovým tvarováním, protože poloměry rohů a ploché boční stěny vyžadují jiný tok materiálu a kontrolu švů. Vyšší čistá hmotnost stroje – 3 400 kg u varianty F oproti 680 kg u varianty S – odráží mohutnější tvarovací strukturu potřebnou pro čtvercovou geometrii mísy. Tyto rozdíly nejsou nevýhodou; jsou to technické kompromisy, které by produkční týmy měly zmapovat se svým skutečným produktovým mixem, než se pustí do konfigurace.
Kontrolní seznam provozního hodnocení
- Ověření materiálu:potvrďte, že vybraný papír a povrchová úprava spadají do rozsahu 260–400 GSM a do okna kompatibility single/double PE nebo PLA.
- Výměna nářadí:plán pro výměnu forem a tvářecích nástrojů při přechodu mezi velikostmi misek nebo mezi kulatými a čtvercovými modely.
- Stabilita přívodu vzduchu:udržujte 0,6–0,8 MPa stlačeného vzduchu pro podporu konzistentního tvarování a vyhazování.
- Energetická infrastruktura:ověřte třífázové napájení 380 V 50 Hz a jmenovitý výkon 30 kW.
- Synchronizace po proudu:potvrďte, že moduly pro aplikaci rukávů a inspekční moduly jsou načasovány na skutečný výkon, nikoli na teoretické maximum.
8. Často kladené otázky
Jaký je hlavní rozdíl mezi XSL-2000S a XSL-2000F?
Může stroj používat papír potažený PLA bez výměny hardwaru?
Jak stroj podporuje výrobu dvoustěnných misek?
Jaké požadavky na údržbu by měli provozovatelé očekávat?
Je k dispozici vizuální kontrola pro kontrolu kvality vytištěné misky?
Závěr: Platforma postavená na realitě výroby vláknitých misek
Přechod z plastových obalů na vláknité potravinářské obaly není jednoduchá výměna materiálu. Vyžaduje formovací platformy, které si poradí s papírem s bariérovou povrchovou úpravou, udrží rozměrovou disciplínu při dlouhých sériích a integrují se s navazujícím obalem a kontrolou, aniž by vytvářely nová úzká místa. TheStroj na výrobu salátových mís XSL-2000S/XSL-2000F/stroj na čtvercové papírové mísyreaguje na tyto skutečnosti prostřednictvím architektury dvou modelů, která sdílí logiku ovládání, oddělení hygieny a kompatibilitu materiálů napříč formáty kulatých a čtvercových misek. Pro produkční prostředí, kde je flexibilita napříč geometrií mísy stejně důležitá jako nezpracovaná rychlost, poskytuje platforma strukturálně soudržný výchozí bod spíše než jednoúčelový formovač kalíšku přizpůsobený pro jinou práci.
Výrobci hodnotící tuto platformu by měli začít s jasnou mapou svého produktového mixu, materiálových specifikací a následného vybavení. Receptury PLC stroje, modulární pouzdro a možnosti kontroly a oddělení produktové zóny od přenosové zóny – to vše podporuje postupnou cestu přijetí. Vzhledem k tomu, že salátové mísy na bázi vláken nadále vytlačují plasty v potravinářských a maloobchodních kanálech, hodnota tvarovacího systému, který se může vyvíjet se změnami formátu a pokroky v potahování, zůstane ústředním bodem výrobní strategie.
Pro inženýrské týmy, které se snaží sladit formovací schopnosti s cíli udržitelnosti a specifikacemi pro velkoobjemové stravování, je dalším krokem přímá technická konverzace.Zlatý pohárudržuje zdroje aplikačního inženýrství na podporu zkoušek materiálů, konfigurace nástrojů a plánování integrace pro varianty XSL-2000S i XSL-2000F. Ať už je požadavkem propustnost kulaté misky, objemová účinnost čtvercové misky nebo kombinovaná linka s objímkou a vizuální kontrolou, architektura platformy je navržena tak, aby byla konfigurována spíše než přestavba.
Kontaktujte násprodiskutujte vaše požadavky na tvarování mísy a vyžádejte si kontrolu konfigurace na míru.
Kontaktujte nás


